

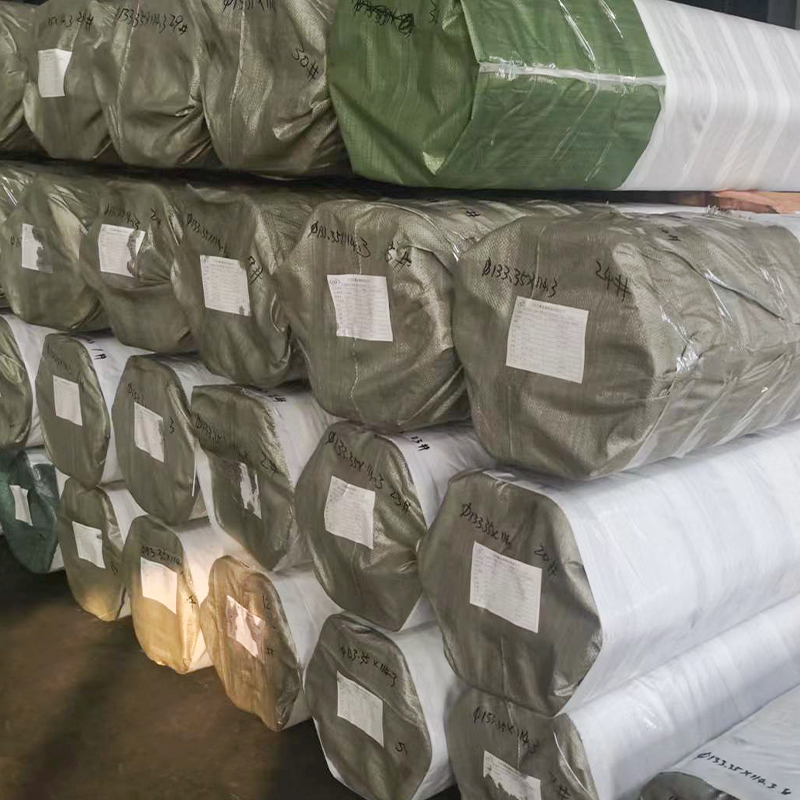
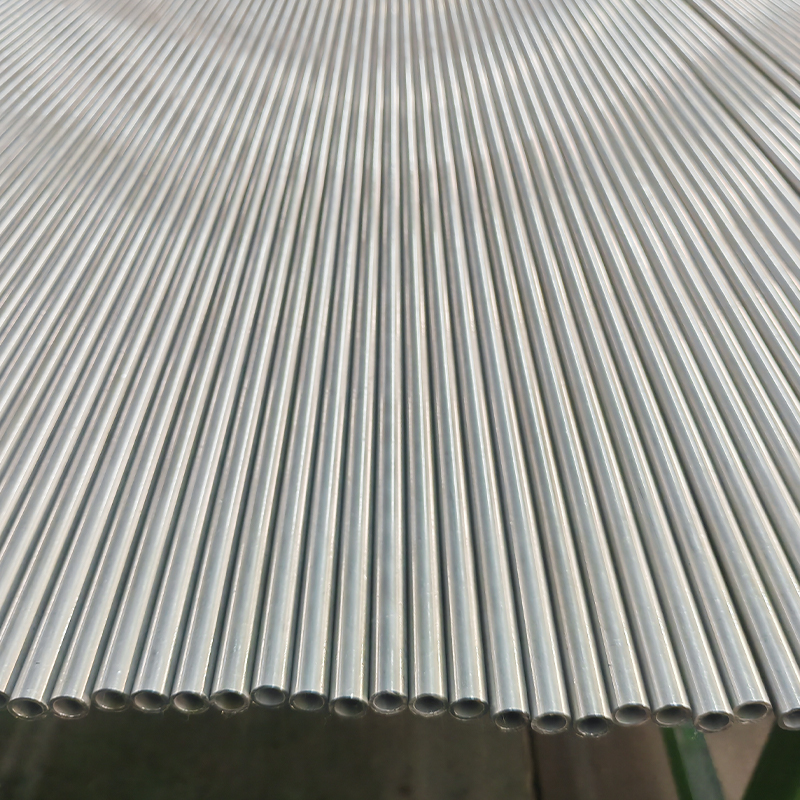
الأنبوب الفولاذي الملحوم المسحوب على البارد (CDW) DIN 2393 ASTM A513 Grade ST37-2 ST52.3
الأنابيب الفولاذية الملحومة المسحوبة على البارد (CDW) – DIN 2393 | أستم A513 ...

تبدأ فجوة الأداء بين أنابيب الأسطوانات الهيدروليكية غير الملحومة والملحومة في المصنع. يتم ثقب الأنابيب غير الملحومة من قطعة معدنية مستديرة صلبة، ويتم تسخينها وثقبها بشكل دوار، ثم يتم تمديدها على مغزل. تكون القشرة المجوفة مسحوبة على البارد أو محصورة على البارد حتى الأبعاد النهائية. لا يوجد مفصل طولي.
يبدأ الأنبوب الملحوم كشريط مدلفن مسطح. يتم تشكيل الشريط على شكل أسطوانة ويتم ربطه باستخدام اللحام التعريفي عالي التردد أو لحام TIG. يحمل الأنبوب الملحوم حبة لحام داخلية مرئية ومنطقة متأثرة بالحرارة (HAZ). للتنافس مع السلس، تقوم العديد من المتاجر برسم الأنبوب الملحوم فوق شياق. هذا عملية ملحومة مسحوبة على البارد (DOM). ينقي البنية المجهرية، ويسطح حبة اللحام، ويجعل التفاوتات قريبة من المستويات السلسة. يمكنك المصدر الأنابيب الملحومة المسحوبة على البارد (DOM). في درجات إن 10305-2 للتطبيقات الهيدروليكية الصعبة.
يفسر التباين في المخزون الأولي الاختلافات الأساسية في تجانس الجدار والضغط المتبقي وتوزيع العيوب.
عندما تدور الأسطوانة الهيدروليكية من 0 إلى 350 بار، فإن جدار الأنبوب يتعرض لضغط طوقي، وإجهاد محوري، وتحميل الكلال. عادةً ما يوفر الأنبوب غير الملحوم المصنوع من E355 (St52) قوة إنتاج لا تقل عن 355 ميجا باسكال. يمكن للأنبوب الملحوم المماثل في درجة 1026 أن ينتج حوالي 310 ميجا باسكال - أي أقل بنسبة 12٪ تقريبًا.
قدرة الضغط تحكي نفس القصة. باستخدام صيغة بارلو لأنبوب جداري مقاس 50 مم OD × 5 مم، يمكن لأنبوب E355 غير الملحوم ذو قوة شد 600 ميجا باسكال أن يتحمل ضغط انفجار يزيد عن 1200 بار. سوف ينفجر المكافئ الملحوم في 1026 (الشد ∼ 440 ميجا باسكال) بالقرب من 880 بار. يتميز ASME B31.3 بأنبوب غير ملحوم أ 20-25% أعلى من ضغط العمل المسموح به من الأنابيب الملحومة ذات الأبعاد والمواد المتطابقة. هذا الهامش مهم في المكونات الهيدروليكية المتنقلة حيث ترتفع ضغوط الصدمات بمقدار 1.5× التصنيف الاسمي.
مقاومة التعب تفصل بين الاثنين بشكل أكبر. عند 10⁷ دورات، يكون حد الكلال للأنبوب غير الملحوم المسحوب على البارد أعلى بنسبة 15-30% من الأنبوب الملحوم المكافئ. السبب بسيط: تحتوي المنطقة المتضررة من اللحام على نمو حبيبي موضعي، ومسامية دقيقة، وضغوط شد متبقية تعمل كمواقع لبدء الشقوق. يستعيد أنبوب DOM، بعد العمل البارد الثقيل، الكثير من عمر الكلال المفقود - ولكنه نادرًا ما يتطابق مع أنبوب غير ملحوم متصلب بالكامل في الخدمة الدورية.
يتوقف أداء ختم الأسطوانة الهيدروليكية على خشونة السطح الداخلي (Ra) والتسامح القطري. يعمل التجويف الخشن أو الكبير الحجم على تسريع تآكل الختم والتسرب الداخلي. الأرقام تجعل الاختيار واضحا.
| نوع الأنبوب | خشونة الهوية (Ra) | التسامح النموذجي |
|---|---|---|
| سلس مرسومة على البارد | 0.8 - 1.6 ميكرومتر | ح8 – ح9 |
| ملحومة (المتفجرات من مخلفات الحرب ملحومة) | 3.2 - 6.3 ميكرومتر | ح11 – ح12 |
| DOM (ملحوم مسحوب على البارد) | 0.4 – 0.8 ميكرومتر | ح8 – ح9 |
| شحذ سلس | 0.2 – 0.4 ميكرومتر | H8 (في حدود 0.025 ملم) |
سوف يمضغ الأنبوب الملحوم الخام عند Ra 6.3 ميكرومتر من خلال ختم كأس U من مادة البولي يوريثين في الأسطوانات الصناعية. حتى الأنبوب غير الملحوم المسحوب على البارد عند Ra 1.2 ميكرومتر يؤدي أداءً جيدًا، ولكن عندما يتطلب التطبيق تجويف مرآة - كما هو الحال في الأسطوانات الهيدروليكية المؤازرة - أنبوب SRB شحذ مع Ra .40.4 ميكرومتر يطيل عمر الختم بشكل مباشر بنسبة 30-50%. يمكنك رؤية المثال النهائي مع أنبوب SRB مصقول مع تشطيب معرف يشبه المرآة مناسبة للأسطوانات الهيدروليكية ذات الدورة العالية.
والتسامح أمر بالغ الأهمية بنفس القدر. يحافظ التجويف H8 (±0.039 مم لمعرف 50 مم) على ثبات فجوة البثق للختم. يسمح أنبوب H11 (±0.160 مم) بشفة الختم بالبثق تحت الضغط، مما يؤدي إلى فشل النفخ. بالنسبة للأنظمة الهيدروليكية الهوائية أو ذات الضغط المنخفض (< 100 بار)، يكون H9–H11 مقبولاً؛ بعد 200 بار، يصبح H8 إلزاميًا.
تعمل السوائل الهيدروليكية التي تحتوي على الماء - جليكول الماء، أو استرات الفوسفات، أو حتى الزيوت المعدنية الملوثة - على إنشاء خلايا تآكل. يعتبر خط اللحام نقطة ساخنة دائمة. أثناء اللحام، يتم فصل المنغنيز والسيليكون، مما يؤدي إلى تكوين أزواج كلفانية دقيقة بين معدن اللحام والمادة الأساسية. تحتفظ المنطقة المتأثرة بالحرارة أيضًا بإجهاد الشد المتبقي الذي يعزز التشقق الناتج عن التآكل الإجهادي.
تظهر اختبارات الغمر المستقلة أنه في محلول كلوريد الصوديوم بنسبة 5% عند 35 درجة مئوية، تظهر منطقة اللحام لأنبوب 1026 بدء التنقر خلال 48 ساعة، في حين يظل المعدن الأساسي والأنبوب غير الملحوم من الكيمياء المماثلة سلبيين لأيام أطول. يوفر الأنبوب غير الملحوم، الخالي من الانقطاعات التركيبية، مقاومة موحدة للتآكل عبر الجدار بأكمله. عندما يتطلب التصميم استخدام سوائل إستر الفوسفات في المكونات الهيدروليكية لمصانع الصلب، فإن التوصية القياسية هي السلسة. بالنسبة للأنابيب الملحومة في الخدمة التي تسبب تآكلًا خفيفًا، فإن التلدين اللامع لكامل الجسم أو طلاء رقيق من النيكل والكروم يمكن أن يخفي الضعف - ولكن لا يزيل السبب الجذري أبدًا.
تكلفة الشراء وحدها مضللة. يكلف أنبوب المتفجرات من مخلفات الحرب الملحوم (EN 10305-2، E235) بحجم المخزون القياسي حوالي 60-70٪ من الأنبوب غير الملحوم المسحوب على البارد (EN 10305-1، E355) ذي الأبعاد المتساوية. يصل سعر أنبوب DOM إلى حوالي 80-90% من السعر السلس. ومع ذلك، فإن متجر الأسطوانات الهيدروليكية يضيف دائمًا شحذًا أو صقلًا للأسطوانة. إن بدل الشحذ - الذي يبلغ قطره عادةً 0.3 - 0.5 مم - يمحو ميزة التكلفة إذا كان جدار الأنبوب الخام متغيرًا للغاية. قد يحتاج الأنبوب الملحوم ذو التسامح H11 إلى تمريرات شحذ إضافية، مما يستهلك الوقت ويستهلك عمر الأداة.
تتبع المهلة الزمنية نمطًا مشابهًا: يتم تسليم المخزون السابق للأنابيب الملحومة من مخلفات الحرب في أيام، في حين أن الأنابيب غير الملحومة المسحوبة على البارد غالبًا ما تتطلب 3-6 أسابيع للأبعاد غير القياسية. يمزج أنبوب DOM بين التوفر والدقة، وغالبًا ما يتوفر خلال 2-4 أسابيع. وزن معادلة التكلفة الإجمالية للملكية الحقيقية تقليل خردة التصنيع، وتقليل تآكل الختم، ومتوسط وقت أطول بين الأعطال . بالنسبة لأسطوانة الرفع الرئيسية المهمة التي تعمل على مدار الساعة طوال أيام الأسبوع، يتم سداد القسط السلس خلال دورة الصيانة الأولى.
يعد اختيار الأنبوب دون ربطه بمعيار مادة معروف بمثابة وصفة لارتباك سلسلة التوريد. يوضح الجدول أدناه الدرجات الأكثر شيوعًا لمواصفاتها الحاكمة لأنابيب الأسطوانات الهيدروليكية.
| درجة المادة | اكتب | المعيار الرئيسي | قوة الخضوع (دقيقة) |
|---|---|---|---|
| E355 / St52 | سلس مرسومة على البارد | إن 10305-1، أستم A519 | 355 ميجا باسكال |
| 27SiMn/20MnV6 | سلس مرسومة على البارد | غب / تي 17396، أستم A519 | 835 ميجا باسكال (سؤال وجواب) |
| 4130 (إيسي) | سلس مرسومة على البارد | أستم A519 | 460 ميجا باسكال |
| E235 / 1026 | ملحومة و DOM | إن 10305-2، أستم A513 | 235-310 ميجا باسكال |
| E355 / St52 | ملحومة و DOM | EN 10305-2 | 355 ميجا باسكال |
للأسطوانات المتنقلة والصناعية ذات الضغط العالي، أنابيب هيدروليكية غير ملحومة مسحوبة على البارد من الدرجة E355 يغطي غالبية التطبيقات حتى 350 بار. عندما تكون هناك حاجة إلى صلابة شديدة أو مقاومة للتآكل - كما هو الحال في دعائم التعدين - يصبح الأنبوب غير الملحوم المروي والمقسى 27SiMn هو الاختيار الأمثل. تتوافق نفس درجة E355 في شكل DOM الملحوم مع EN 10305-2 وتعمل بشكل جيد مع أسطوانات الضغط المتوسط حيث تكون حساسية الميزانية عالية.
نادراً ما تتماشى معلمات التصميم بشكل مثالي. استخدم المصفوفة أدناه كمرشح تمرير أولي استنادًا إلى أقصى ضغط عمل للأسطوانة وتحمل التجويف المطلوب.
| ضغط العمل | التسامح معرف المطلوبة | الأنبوب الموصى به | الدرجة النموذجية |
|---|---|---|---|
| <20 ميجا باسكال (150 بار) | ح11 – ح9 | ملحومة المتفجرات من مخلفات الحرب أو DOM | إي 235، 1026 |
| 20 - 35 ميجا باسكال (150 - 350 بار) | ح9 – ح8 | DOM (ملحوم مسحوب على البارد) or Seamless | E355، St52 |
| > 35 ميجا باسكال (350 بار) | ح8 – ح7 | سلس مرسومة على البارد & Honed | E355، 27SiMn، 4130 |
| السوائل التي تحتوي على الماء | ح9 – ح8 | سلس (مفضل) | E355، 316L (غير القابل للصدأ) |
المصفوفة ليست مطلقة. قد تستمر الأسطوانة ذات 250 بار ذات التحميل الجانبي الشديد في الاستفادة من أنبوب مصقول غير ملحوم حتى لو كان DOM يلبي تصنيف الضغط اسميًا، لأن البيضاوية والتعب مهمان. وبالمثل، يمكن لأسطوانة التوجيه ذات الضغط المنخفض المنتجة بكميات كبيرة استخدام أنبوب ملحوم ERW مع شحذ لاحق إلى H9، مما يوفر تكلفة المواد دون التضحية بالموثوقية. عندما يعتمد السائل الهيدروليكي على الزيت ويتم التحكم في تلوث الماء، يوفر أنبوب DOM نقطة رائعة من الدقة والتكلفة للعديد من التطبيقات متوسطة المدى.
يظل الأنبوب غير الملحوم هو الاختيار الآمن للأسطوانات الهيدروليكية التي تعمل فوق 350 بار أو في البيئات المسببة للتآكل. يعمل الأنبوب الملحوم DOM على سد الفجوة في تصميمات الضغط المتوسط حيث يتم موازنة التسامح والتكلفة بشكل متساوٍ. ابدأ بمصفوفة الاختيار، ثم حدد Ra المستهدف ودرجة التسامح ومعيار المادة. تعمل المواصفات المستندة إلى البيانات على التخلص من الدفع الزائد مقابل السلاسة عندما يقوم DOM بذلك - أو التقليل من تحديد أنبوب ملحوم يؤدي إلى فشل مبكر.
للانتقال من المقارنة إلى الشراء، قم بتوفير حجم تجويف الأسطوانة وضغط العمل ونوع السائل. يمكن للموردين بعد ذلك اقتراح حزمة أنابيب مصقولة كاملة أو برميل جاهز للتجميع من المادة والمعايير المناسبة.

الأنابيب الفولاذية الملحومة المسحوبة على البارد (CDW) – DIN 2393 | أستم A513 ...

أنابيبنا المصقولة والمصقولة والمصقولة (SRB) - ASTM A519 عبارة عن أنابيب فولاذ...

تم تصميم الأنابيب الفولاذية ذات الأشكال الخاصة للتطبيقات التي تتطلب مقاطع تعر...

تتم معالجة الأنابيب الفولاذية المطلية E بالطلاء الكهربائي (الطلاء الإلكتروني)...

تتم معالجة الأنابيب الفولاذية الفوسفاتية الخاصة بنا بطبقة من الفوسفات لتوفير ...

إن أنابيب الأسطوانات الهيدروليكية الخاصة بنا مصنوعة من الفولاذ غير الملحوم ال...


