

EN 10305-2 أنابيب عمود الإدارة الملحومة الدقيقة - E355، E235، E420، E275 (قطر 60 × 3.5 مم و50-219 مم)
EN 10305-2 أنابيب عمود الإدارة الملحومة الدقيقة - E355، E235، E420، E275 (قطر...

تظهر درجات قليلة من الفولاذ على رسومات الأسطوانات الهيدروليكية غالبًا مثل E355. في متاجر الأسطوانات، يكون وسيلة الشرح بمثابة انعكاس تقريبًا: أنبوب إلى EN 10305-1، درجة E355، معرف شحذ. يحمل هذا الخط القصير قدرًا كبيرًا من المعلومات حول القوة وقابلية اللحام والتشطيب السطحي وكيف سيتصرف البرميل النهائي بعد آلاف دورات الضغط.
نقوم بالسحب البارد والمعالجة الحرارية وصقل أنبوب E355 كل يوم عمل، والأسئلة التي يطرحها العملاء حول هذا الموضوع متسقة بشكل ملحوظ. إليك ما تعلمناه في أرضية الإنتاج حول تحديد أنبوب الأسطوانة الهيدروليكية للمادة E355 بشكل صحيح في المرة الأولى.
في النظام الأوروبي، يعني الحرف "E" أن الفولاذ مخصص للأغراض الهندسية، والرقم 355 هو الحد الأدنى لمقاومة الخضوع بالميغاباسكال. وبالتالي، يضمن أنبوب E355 أن يصل إلى ما لا يقل عن 355 ميجا باسكال من الإنتاجية - ما يقرب من 51500 رطل لكل بوصة مربعة - مع نطاق شد يتراوح من حوالي 490 إلى 630 ميجا باسكال والحد الأدنى للاستطالة حوالي 22 بالمائة. هذا المزيج من القوة والليونة هو بالضبط ما يحتاجه البرميل المحتوي على الضغط.
هناك معياران يحكمان الدرجة في شكل الأنبوب: EN 10305-1 للأنابيب الدقيقة غير الملحومة المسحوبة على البارد وEN 10305-2 للأنابيب الدقيقة الملحومة المسحوبة على البارد. يستخدم كلاهما نفس عائلة الدرجة ونفس الأهداف الميكانيكية، لذلك لا تكتمل وسيلة الشرح E355 أبدًا حتى يتم ذكر مسار التصنيع أيضًا.
كيميائيًا، E355 عبارة عن فولاذ منغنيز كربوني عادي، وليس سبائك فولاذية. الحدود النموذجية هي 0.22 بالمائة كحد أقصى للكربون، 0.55 بالمائة كحد أقصى للسيليكون، 1.60 بالمائة كحد أقصى للمنغنيز، و0.025 بالمائة كحد أقصى لكل من الفوسفور والكبريت. تحافظ هذه الكيمياء الهزيلة على المواد بأسعار معقولة وقابلة للحام بدرجة عالية، في حين أن الرسم على البارد والتليين وتخفيف الضغط يقوم بالعمل الحقيقي المتمثل في بناء القوة ودقة الأبعاد.
السؤال الأكثر شيوعًا الذي نسمعه هو ما إذا كان ينبغي تصنيع البرميل من أنبوب E355 غير الملحوم أو الملحوم. كلا الطريقين مشروعان، وكلاهما يمر عبر نفس معدات الرسم البارد.
يبدأ الأنبوب غير الملحوم E355 كقطعة خام مثقوبة ولا يحمل أي درز لحام. إنه الإعداد الافتراضي للأسطوانات ذات الجدران الثقيلة ذات الضغط العالي، وللمراحل التلسكوبية، ولأي تطبيق حيث يكون تجانس الجدار وسلامة الضغط غير قابلين للتفاوض. سمك الجدار كبير، واختبار الموجات فوق الصوتية يعطي نتيجة نظيفة ويمكن تتبعها.
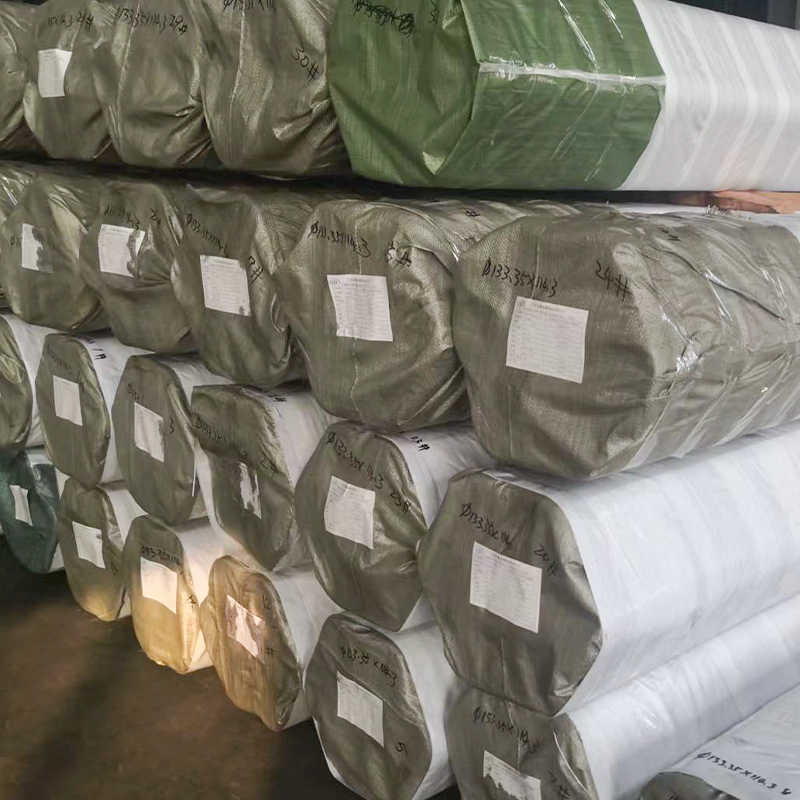 أنبوب الأسطوانة الهيدروليكية - الفولاذ غير الملحوم المسحوب على البارد EN 10305-1، E355، للشحذ وSRB إن أنابيب الأسطوانات الهيدروليكية الخاصة بنا مصنوعة من الفولاذ غير الملحوم المسحوب على البارد وفقًا للمعيار EN 10305-1 E355. تم تصميمه لعمليات الشحذ الدقيقة أو عمليات SRB (التشطيب الفائق)،... عرض المنتج →
يبدأ الأنبوب E355 الملحوم وفقًا للمعيار EN 10305-2 حياته كأنابيب ERW أو DOM ثم يتم سحبه على البارد فوق شياق لتحسين منطقة اللحام وتشديد الأبعاد. بالنسبة للجدران الرقيقة، والأطوال الطويلة، وبرامج الحجم الحساسة للتكلفة، عادة ما تكون هذه هي الإجابة الأكثر اقتصادا، وفي حالة شحذها وتخفيف الضغط تعمل بشكل موثوق في أسطوانات الضغط المتوسط.
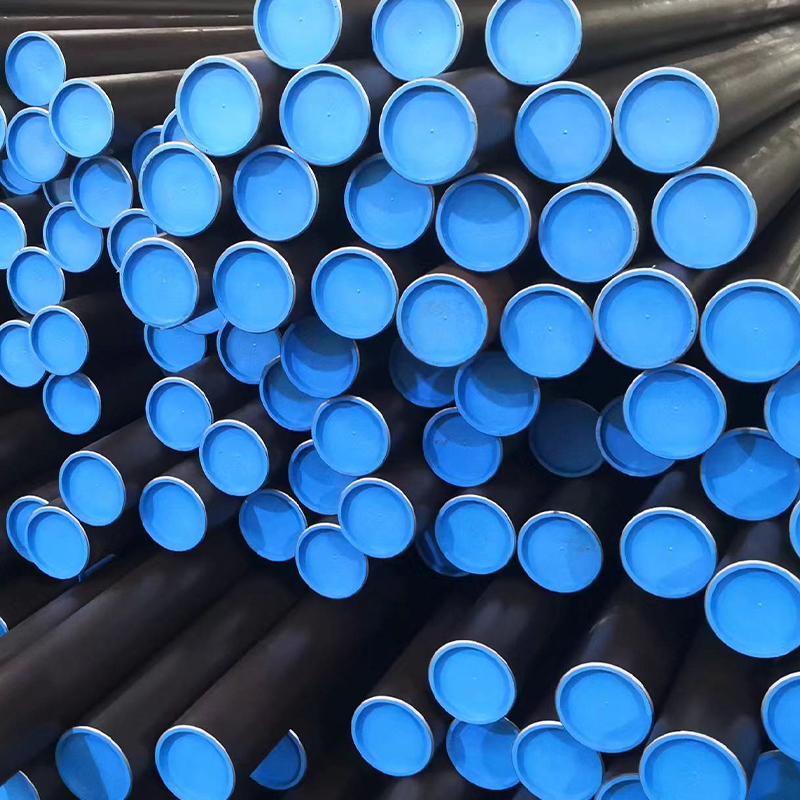 أنبوب الأسطوانة الهيدروليكية - الفولاذ الملحوم المسحوب على البارد EN 10305-2، E355، للشحذ وSRB يتم إنتاج أنابيب الأسطوانات الهيدروليكية (CDW) الخاصة بنا وفقًا للمعيار EN 10305-2 E355، وذلك باستخدام أنابيب فولاذية ملحومة عالية الجودة يتم سحبها على البارد لتحسين الدقة والتوافق مع... عرض المنتج →
E355 ليس أقوى درجة متاحة، وهذا هو بالضبط سبب استخدامه على نطاق واسع. إنها تحتل أرضية وسطية عملية لا تتطابق مع سوى القليل من المواد الأخرى.
يصبح أنبوب الأسطوانة برميلًا فقط بمجرد الانتهاء من القطر الداخلي، وهنا يكتسب E355 سمعته. بعد السحب على البارد، نقوم بصقل التجويف أو تلميعه بالأسطوانة للوصول إلى درجة تحمل H8 بخشونة تبلغ Ra 0.4 ميكرومتر، وبالنسبة للتطبيقات الصعبة، ندفع أكثر إلى قطر داخلي بدرجة المرآة.
هذه النهاية ليست تجميلية. يركب نظام الختم مباشرة على التجويف، وبالتالي فإن نسيج السطح يتحكم في الاحتكاك والتسرب وعمر الختم. تصبح الزوايا المتقاطعة غير المتناسقة أو علامات الرسم المتبقية هي السبب الجذري لفشل الختم المبكر، وهي مشكلة كتبنا عنها بالتفصيل في مذكرتنا حول لماذا تستمر أختام الأسطوانات الهيدروليكية في الفشل وكيف يؤدي تشطيب التجويف إلى دفعها .
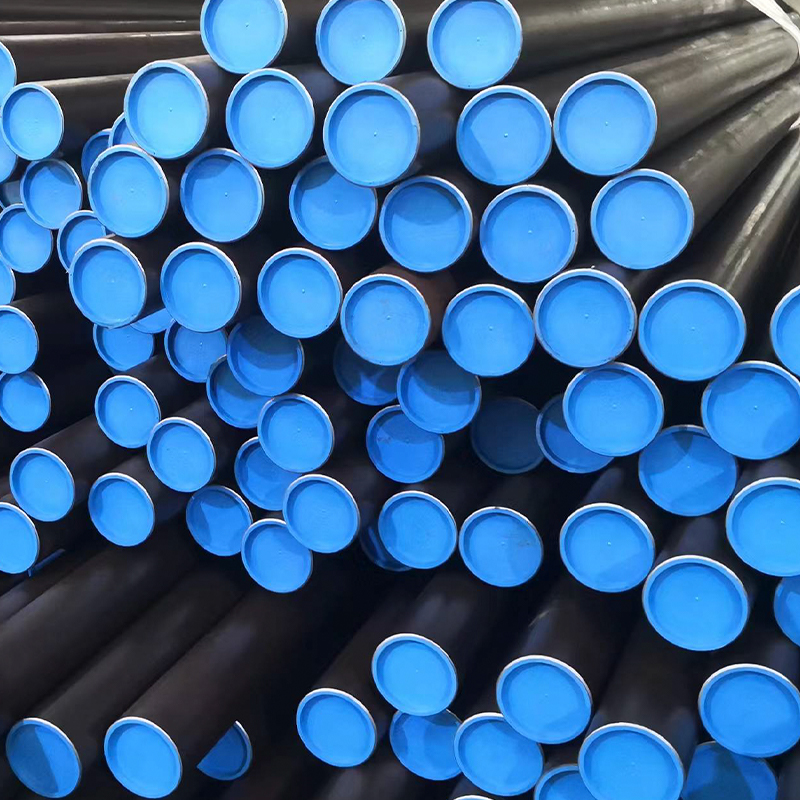 أنبوب Honed & SRB - EN 10305-1 E355 H8 Ra0.4، تشطيب معرف المرآة لقضيب الأسطوانة الهيدروليكية يتم تصنيع أنابيبنا المصقولة والمصقولة (SRB) من الأنابيب الفولاذية غير الملحومة المسحوبة على البارد EN 10305-1 E355 وتتم معالجتها بدقة لتحقيق نتائج استثنائية. عرض المنتج →
مطابقة البرميل هي جانب القضيب من التجميع، حيث تتولى صلابة السطح ومقاومة التآكل من تشطيب التجويف. نحتفظ بجانبي الأسطوانة في سلسلة توريد واحدة، لذلك يتم إقران البرميل و قضيب المكبس للأسطوانات الهيدروليكية والهوائية تصل مع التفاوتات والتشطيبات المتوافقة.
عادةً ما يكون اختيار الدرجة عبارة عن مقايضة بين تصنيف الضغط والوزن وقابلية اللحام والتكلفة. يلخص الجدول أدناه كيفية مقارنة E355 بالمواد التي يتم سؤالنا عنها في أغلب الأحيان.
| الصف | قياسي | الحد الأدنى للعائد (MPa) | الشد (ميغاباسكال) | دور الاسطوانة النموذجي |
|---|---|---|---|---|
| E235 | إن 10305-1 / -2 | 235 | 360-520 | أسطوانات الضغط المنخفض والهوائية، الأجزاء القابلة للتشكيل |
| E355 | إن 10305-1 / -2 | 355 | 490-630 | البراميل الهيدروليكية العامة، أنبوب شحذ، ملحومة وغير ملحومة |
| St52.3 | عائلة DIN 2391 | 355 | 490-630 | وسيلة شرح قديمة، وهي نفس فئة القوة بفعالية مثل E355 |
| 20MnV6 | مواصفات المطحنة | حوالي 500 | 600-750 | تتطلب البراميل ومخزون القضبان المطلية بالكروم |
| 27سيمن | معيار غيغابايت | حوالي 835 | حوالي 980 | التعدين وأسطوانات الضغط العالي للغاية حيث الوزن مهم |
إذا كانت الأسطوانة الخاصة بك تعمل تحت ضغط أقل من 350 بارًا تقريبًا ولم يكن الوزن مهمًا، فسيكون E355 دائمًا هو الخيار الصوتي الأكثر اقتصادا. لا يمكن الارتقاء إلى درجة السبائك الدقيقة أو درجة منغنيز السيليكون إلا عندما يتطلب ذلك الضغط أو الوزن أو سمك الجدار.
المواصفات الكاملة توفر أسابيع من الذهاب والإياب. عند إرسال استفسار، قم بتضمين ما يلي:
إنهم أبناء عمومة مقربين. St52.3 من عائلة DIN 2391 الأقدم وE355 من EN 10305 يقعان في نفس فئة القوة، مع أهداف إنتاجية وشد متشابهة جدًا. بالنسبة للرسومات الجديدة، نوصي بتسمية EN، لأنها المرجع الأحدث للمواصفات والشهادات.
نعم. إن محتواها المنخفض من الكربون والمنغنيز المعتدل يجعلها واحدة من أكثر درجات الأسطوانات القابلة للحام. بالنسبة للأنبوب الملحوم والمرسوم، يتم إنتاج وصلة اللحام وصقلها قبل السحب على البارد، ولهذا السبب تتصرف مادة EN 10305-2 بشكل متوقع بعد الشحذ.
فقط عندما يعمل التجويف كسطح مانع للتسرب. يمكن توفير الأنابيب المستخدمة للأعضاء الهيكلية، أو الأكمام، أو مخزون الآلات كما هي مرسومة أو طبيعية، ويمكن إضافة الشحذ لاحقًا بمجرد تثبيت الأبعاد النهائية.
لقد ظل E355 في مركز تصميم الأسطوانة الهيدروليكية لعقود من الزمن لأنه يقوم بالمهمة دون طلب معاملة خاصة. فهو يقوم باللحام، والآلات، والشحذ، وتحمل الضغط، وهو متوفر بالأحجام التي يستخدمها صانعو الأسطوانات بالفعل.
إذا كنت تعمل على تصميم برميل جديد أو تستبدل درجة أصبح من الصعب الحصول عليها من المصدر، فأرسل إلينا الرسم الخاص بك أو قائمة المقاسات الخاصة بك. نحن ننتج أنابيب ملحومة وغير ملحومة مسحوبة على البارد E355، وبراميل SRB مصقولة وصولاً إلى أقطار داخلية بدرجة المرآة، وبراميل أسطوانية جاهزة للتجميع لكل من النماذج الأولية وكميات الإنتاج.

EN 10305-2 أنابيب عمود الإدارة الملحومة الدقيقة - E355، E235، E420، E275 (قطر...

إن أنابيب الأسطوانات الهيدروليكية الخاصة بنا مصنوعة من الفولاذ غير الملحوم ال...

يتم تصنيع أنابيب امتصاص الصدمات غير الملحومة الخاصة بنا وفقًا للمعيار EN 1030...

يتم تصنيع أنابيبنا المصقولة والمصقولة والمصقولة (SRB) من أنابيب فولاذية غير م...

يتم إنتاج أنابيب الأسطوانات الهيدروليكية (CDW) الخاصة بنا وفقًا للمعيار EN 10...

يتم تصنيع الأنابيب الهيدروليكية الخاصة بنا من الفولاذ غير الملحوم المسحوب على...


